
线激光三维采集
通过三维扫描获取零件表面几何信息,为关键位置关系测量提供数据。
APPLICATIONS
采用线激光视觉与双三维扫描仪,对汽车零部件的螺纹及螺纹孔相对位置开展高精度检测。
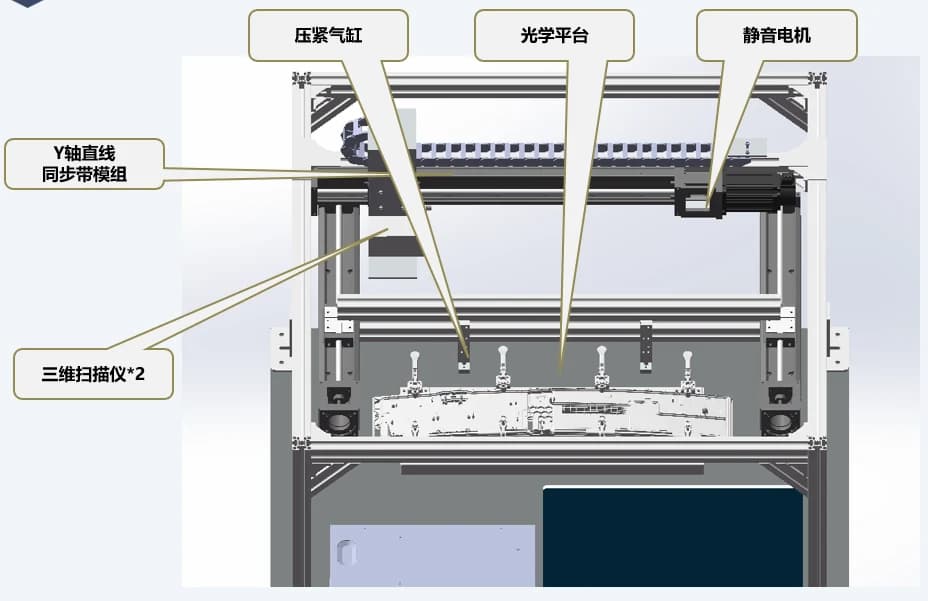
汽车零部件的装配质量依赖关键结构之间的位置关系。该检测系统以线激光视觉为基础,针对螺纹及螺纹孔的相对位置进行测量。
系统将双三维扫描仪、直线运动模组、压紧气缸和光学平台组成检测工位。扫描获得的几何数据进入检测软件,用于位置关系分析与结果查看。
通过三维扫描获取零件表面几何信息,为关键位置关系测量提供数据。
检测工位配置两台三维扫描仪,结合运动机构组织扫描覆盖。
压紧气缸负责工件固定,Y 轴直线同步模组和电机承担扫描过程中的运动配合。
围绕螺纹与螺纹孔的相对位置开展几何检测,并在软件中查看测量结果。
将零件放置在检测工位并压紧,建立稳定的测量状态。
运动模组与三维扫描仪配合,采集检测区域的几何数据。
提取目标结构的位置关系,输出对应检测结果。
检测螺纹与螺纹孔等结构的相对位置,服务装配前的尺寸质量检查。
将夹持、扫描运动与检测软件整合为完整的几何测量单元。